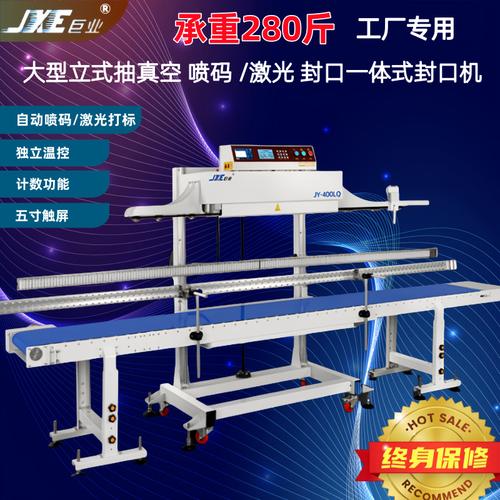
塑料薄膜自动封口机微型电脑封口原理深度解析
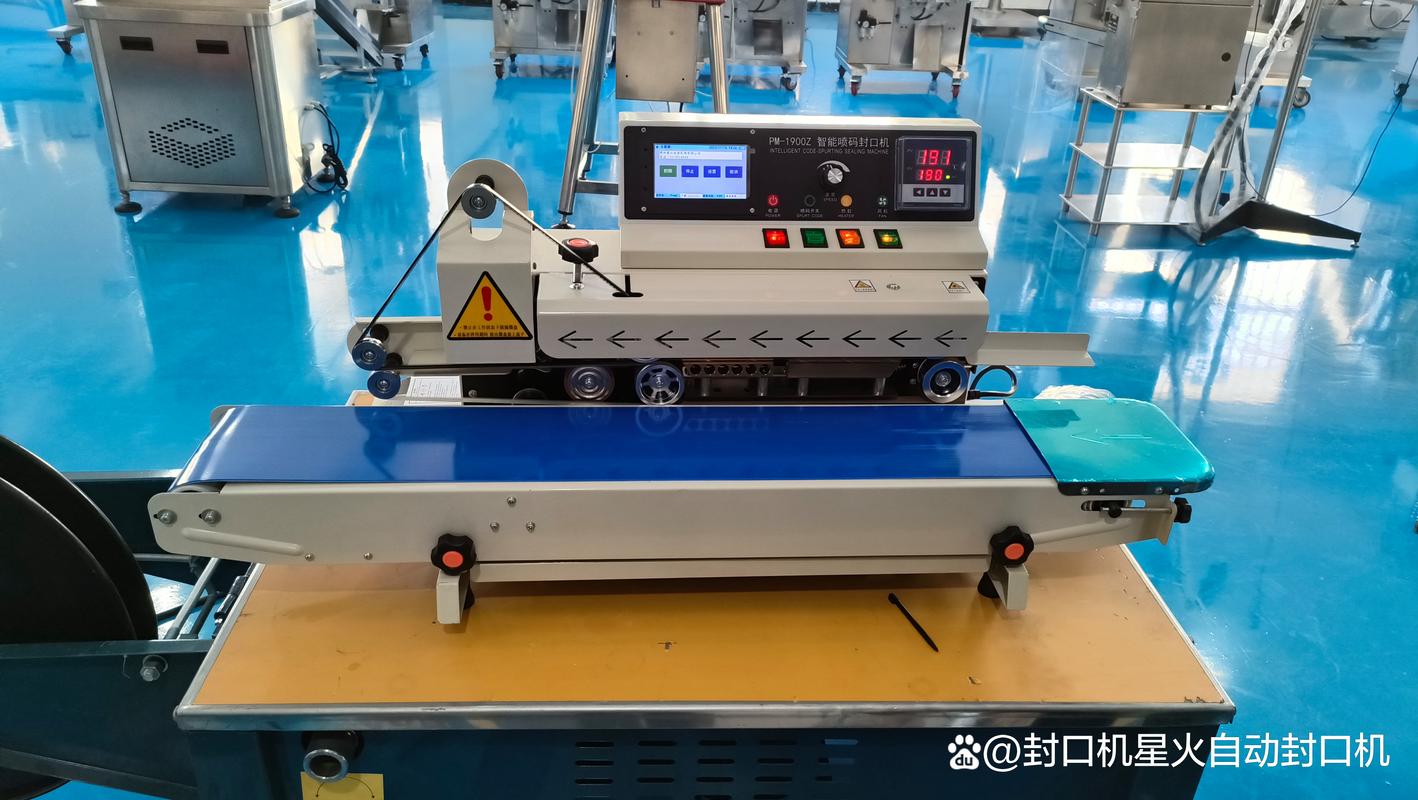
塑料薄膜自动封口机是现代包装流水线中的核心设备,广泛应用于食品、医药、日化等行业。其能够实现高效、一致的封口效果,核心在于微型电脑控制系统对温度、压力、时间的精准协同。本文将以封口机械为切入点,深入讲解微型电脑在自动封口过程中的工作原理。
一、封口机械的基本结构
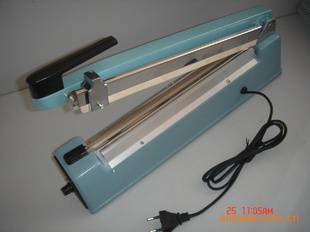
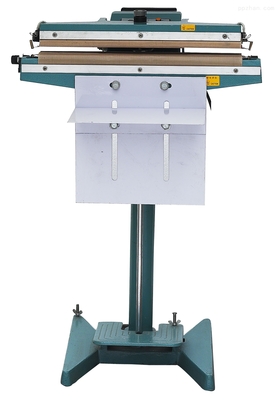
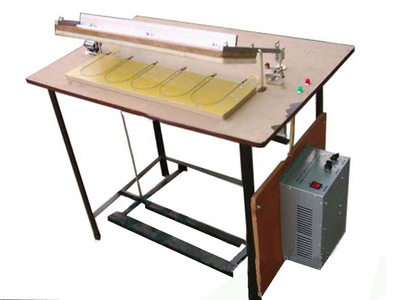
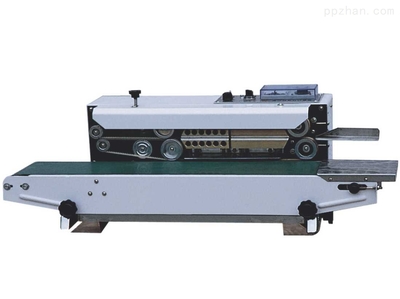
一台典型的塑料薄膜自动封口机主要由以下部分组成:
- 薄膜输送系统:包括放卷轴、导向辊、拉膜轮,负责将塑料薄膜平稳送入封口工位。
- 封口执行机构:由上、下封口刀(或封口轮)组成,内部嵌有加热元件(如电热管、脉冲加热带)。
- 传动与加压系统:气缸、凸轮或伺服电机,提供封口所需的压力。
- 微型电脑控制单元:以单片机或PLC为核心,集成温度采集、人机界面、驱动电路。
- 传感与反馈元件:热电偶、编码器、光电开关等,实时监测状态。
二、微型电脑控制系统的核心角色
微型电脑即嵌入式微处理器系统,是整台封口机的大脑。它取代了传统的机械定时器和手动调温,实现了数字化、可编程的精确控制。其控制逻辑可概括为:
- 接收传感器信号(温度、位置、速度)
- 根据预设参数(封口温度、时间、压力)进行运算
- 输出控制信号驱动加热、气缸、电机等执行元件
- 实时调整并显示运行状态
三、封口原理的关键环节与微型电脑的介入
塑料薄膜的封口本质是热封:将热塑性薄膜加热至粘流态,加压使其分子相互扩散,冷却后形成牢固的密封。微型电脑从以下三个维度进行精确控制。
1. 温度控制——脉冲加热与PID调节
热封温度是最关键参数。不同薄膜(PE、PP、PET等)有其最佳热封温度范围。微型电脑采用PID(比例-积分-微分)算法,通过热电偶实时检测封口刀温度,并与设定值比较,输出PWM(脉宽调制)信号控制加热元件的通断。
- 当检测温度低于设定值时,增大加热功率;
- 当接近设定值时,自动减小功率,防止超调。
- 结合脉冲加热方式(仅在封口瞬间通电),微型电脑可精确控制加热脉冲的宽度和频率,实现快速升温和节能。
2. 时间控制——封口与冷却时序
封口时间包括加热时间和冷却时间。微型电脑内置高精度定时器(精度可达毫秒级),根据薄膜材质和厚度设定:
- 加热延时:从封口刀接触到薄膜开始计时,持续到设定加热时间结束;
- 冷却延时:加热结束后,保持压力让封口冷却固化,防止拉丝或虚封。
- 微型电脑还可与传动系统联动,实现“封口-冷却-松开-输送”的顺序控制,精确到每个工位。
3. 压力与位置控制——气动伺服协同
封口压力影响热封强度。微型电脑通过控制电磁阀或伺服电机,调节气缸压力或机械凸轮位置:
- 压力传感器反馈实际压力,由微型电脑与设定值比较,调节比例阀;
- 编码器检测薄膜输送位置,触发封口动作的时刻;
- 对于连续式封口机,微型电脑还可协调封口轮速度与薄膜线速度的一致性,避免褶皱或拉伸。
四、工作流程示例
以自动薄膜封口机封合一个包装袋为例:
- 操作员通过人机界面设定封口温度180℃、加热时间0.8秒、冷却时间1.2秒、压力0.3MPa。
- 光电传感器检测到薄膜上的色标,发给微型电脑信号,启动封口气缸下压。
- 微型电脑输出加热信号,同时热电偶反馈温度。若低于180℃,则延长加热脉冲。
- 到达0.8秒后,关闭加热,开始冷却计时;保持压力1.2秒,使封口冷却定形。
- 冷却结束,微型电脑控制气缸回升,拉膜轮输送下一段薄膜。
- 整个过程循环,微型电脑持续监测温度和位置,若发现异常(如温度失控)会报警停机。
五、微型电脑控制的优势与智能化趋势
相比传统封口机,微型电脑控制带来了显著优势:
- 精度高:温度误差可控制在±1℃,时间误差±10ms,压力波动小。
- 一致性好:每道封口参数相同,适合流水线高速生产。
- 柔性化:可存储多种薄膜配方,一键调用。
- 自诊断:过温、过压、断线报警,降低废品率。
目前,新一代封口机械正融入物联网和自适应算法,微型电脑能根据环境温度、薄膜批号自动补偿参数,甚至实现AI预测性维护。
##
塑料薄膜自动封口机微型电脑封口的核心在于:以微处理器为指挥中心,通过PID温控、精确定时、伺服压力控制,将热量、压力和时间三个要素精准匹配,从而高效地完成每一道密封。理解这一原理,有助于正确选型、设置和维护封口机械,提升包装质量与生产效率。
如若转载,请注明出处:http://www.xinlihongcn.com/product/54.html
更新时间:2026-10-30 21:03:14